バイクパーツメッキ加工履歴

バイクパーツメッキ加工履歴

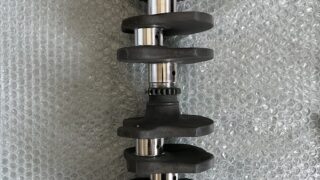
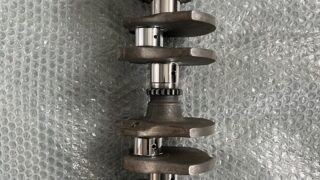
【ラッピング加工】CB900F クランクシャフトのラッピング加工。島根県

軟素材布に油多めの酸化クロム油脂を 塗付けてジャーナル及びピン、シール部の 全ヶ所磨け上げる。油脂を枯らす事なく磨き 上げるので寸法の変化はほぼありません
バイクパーツメッキ加工履歴

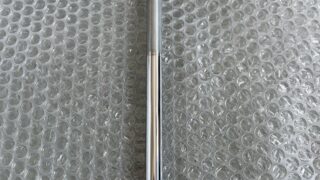
【再生加工】RZ50 インナーチューブのメッキ再生研磨仕上げ。茨城県

油圧プレス機にて曲がりを伸ばす。 そしてインナーチューブのトップボルトが嵌る 内ネジに研磨用の治具をネジ込み、旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った「-0.5mm」以上に硬質 クロムメッキを肉盛り、再度、円筒研削盤で 仕上げ研磨を行う。 仕上がり寸法φ26.96〜φ26.94mm 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

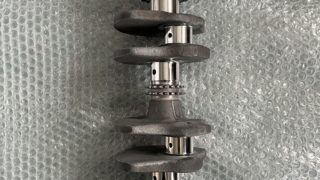
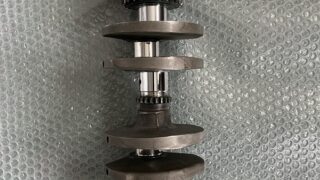
【曲がり修正及びラッピング加工】CBX400F クランクシャフトの曲がり修正及びラッピング加工。佐賀県

油圧プラス機にて0.05の曲がりを伸ばす。 修正後は±0.005 そして軟素材布に油多めの酸化クロム油脂を 塗付けてジャーナル及びピン、シール部の 全ヶ所磨け上げる。油脂を枯らす事なく磨き 上げるので寸法の変化はほぼありません
バイクパーツメッキ加工履歴

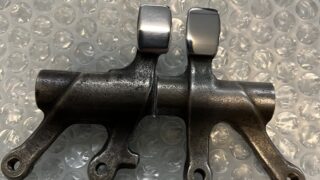
【再生加工】HONDA シルクロード ロッカーアーム のスリッパー面をメッキ再生バフ研摩仕上げ。神奈川県

ロッカーアームスリッパー面のクロム メッキを剥離。そしてスリッパー面の表面を バフ研摩で整える。その後はサージェント浴にて「60μm」硬質クロムメッキ肉盛り、 仕上げはバフ研摩で仕上げる
バイクパーツメッキ加工履歴

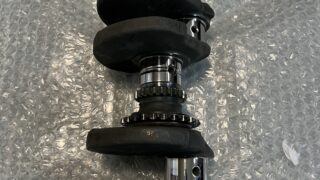
【ラッピング加工】CBX400F クランクシャフトのラッピング加工。兵庫県

軟素材布に油多めの酸化クロム油脂を 塗付けてジャーナル及びピン、シール部の 全ヶ所磨け上げる。油脂を枯らす事なく磨き 上げるので寸法の変化はほぼありません
バイクパーツメッキ加工履歴

【再生加工】ホーク3 チェンジシフトアームのオイルシール部を肉盛り研磨仕上げ。富山県

油圧プレス機にて曲がりを伸ばす。 そしてシフトシャフトの両側面に旋盤にて 60度で両センター加工。この両センターを芯 に円筒研削盤で摩耗や腐食がなくなるまで 真円に下研磨加工、また下研磨で削った 「-0.3mm」以上に硬質クロームメッキで 肉盛り、再度、円筒研磨で規定寸法に研磨 を施す。仕上がり寸法φ12.5 -0.03〜-0.05 最終仕上げば鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

【再生加工】CBR400F クランクシャフトの1番ピンを硬質クロム肉盛り研磨仕上げ。千葉県

1番ピンをアンダーカット。 またアンダーカットで削った「-0.3mm」 分以上に硬質クロムメッキで肉盛り、再度、 4番ピンの芯で1番ピンをお客様指定寸法に 研磨加工。仕上がり寸法φ29.995±0.005 耐摩耗性の向上として全ヶ所ラッピング仕上げ まで
バイクパーツメッキ加工履歴

【再生加工】CBX400F クランクシャフトの3番ピンを硬質クロム肉盛り研磨仕上げ。兵庫県

3番ピンと同じ高さの2番目ピン で芯だし、その芯で3番ピンをアンダーカット。 またアンダーカットで削った「-0.5mm」以上 に硬質クロムメッキで肉盛り、そして再度、 2番ピンの芯で3番ピンをSTDサイズに仕上げ 研磨加工。仕上がり寸法φ29.995±0.005 耐摩耗性の向上として全ヶ所ラッピング仕上げ まで
バイクパーツメッキ加工履歴

【再生加工】CBX400F クランクシャフトのジャーナル5ヶ所を硬質クロム肉盛り研磨仕上げ。山梨県

ジャーナル5ヶ所を円筒研削盤で摩耗が 無くなるまで下研磨加工。 また下研磨で削った「-0.2mm」分以上に 硬質クロムメッキ肉盛り、再度、円筒研削盤 で仕上げ研磨を行う。 仕上がり寸法、ジャーナルφ32 +0〜-0.01 最終仕上げは、全ヶ所ラッピング加工
バイクパーツメッキ加工履歴

【再生加工】HONDA 250T クランクシャフトの3番ジャーナル部を硬質クロム肉盛り研磨仕上げ。佐賀県

3番ジャーナル部を-0.15mm程アンダー カットします。そして硬質クロムメッキを 0.15mm以上肉盛り、その後スタンダード サイズに研磨加工。 仕上がり寸法φ35.984〜φ35.976 最終仕上げは、全ヶ所ラッピング加工まで
タイトルとURLをコピーしました