産業用機械部品パーツメッキ加工履歴

産業用機械部品パーツメッキ加工履歴

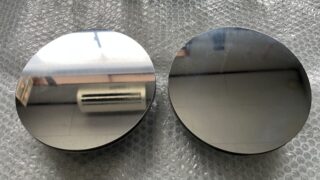
【硬質クロムメッキ&平面研磨】SUS304 円盤プレート上面部をメッキ再生平面研磨仕上げ。山梨県

上面部に0.3以上硬質クロム めっきを肉盛り、その後は平面研磨で 仕上げ研磨を施す。 平行度が重要です。 最終仕上げは、鏡面サイザル仕上げまで
産業用機械部品パーツメッキ加工履歴
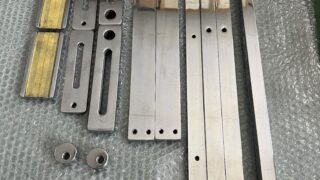
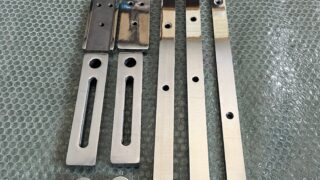
【硬質クロム&バフ】プレートの外周に硬質クロムメッキを施しバフ仕上げを施す。大分県

表面をバフ研磨(#180→#240)で磨く。 そして硬質クロムメッキ30μm以上後、 バフ仕上げとしました
産業用機械部品パーツメッキ加工履歴

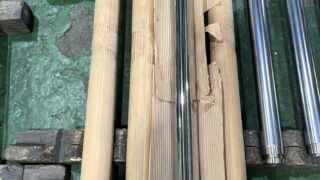
【再生加工】シリンダーロッドのメッキ再生研磨仕上げ。静岡県

油圧プレス機にて0.1mmの曲がりを 伸ばします。そして旋盤にてロッドの両側 面にセンター加工。そして両センターを芯 に円筒研削盤でサビや傷が無くなるまで下研磨 加工。また下研磨で削った「-0.4mm」 分以上に硬質クロムメッキを肉盛り、再度、 円筒研磨機で仕上げ研磨を行う。 仕上がり寸法φ25 -0.05〜-0.08 最終仕上げはサイザル仕上げまで
産業用機械部品パーツメッキ加工履歴

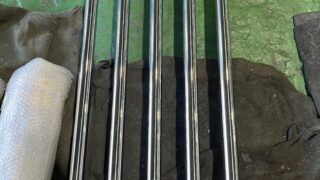
【再生加工】油圧シリンダーロッドのメッキ再生研磨仕上げ。兵庫県

油圧プレス機にて 曲がりを伸ばします。 そして油圧シリンダーロッドの両側面にセン ター加工。そして両センターを芯に小傷や 縦筋摩耗が無くなるまで表面を円筒研磨加工、 また下研磨加工で削った「-0.2mm分」以上に、 硬質クロムメッキを肉盛り、再度、円筒研削盤 にてスタンダードサイズに仕上げる。 仕上がり寸法φ39.97〜95mm 最終仕上げは鏡面仕上げまで
産業用機械部品パーツメッキ加工履歴

【再生加工】プランジャーのストローク面をメッキ再生研磨仕上げ。兵庫県

旋盤にてプランジャーの両側面に 60度にてセンター加工。 このセンターを芯に円筒研削盤で縦筋 摩耗がが無くなるまで下研磨加工、 また下研磨で削った「-0.3mm」分以上に 硬質クロムめっきを肉盛り、再度、円筒 研削盤にて仕上げ研磨を行う。 仕上がり寸法φ33.36〜φ33.38mm 仕上がり寸法φ21.36〜φ21.34mm 仕上がり寸法φ17.50〜φ17.48mm 仕上がり寸法φ24.77〜φ24.75mm 仕上がり寸法φ24.67〜φ24.65mm 最終仕上げは、鏡面サイザルバフ仕上げ
産業用機械部品パーツメッキ加工履歴

【硬質クロム&バフ】製作されたプレートの外周に硬質クロムメッキを施しバフ仕上げを施す。大分県

表面をバフ研磨(#180→#240)で磨く。 そして硬質クロムメッキ30μm以上後、 バフ仕上げとしました
産業用機械部品パーツメッキ加工履歴

【再生加工】油圧シリンダーロッドのメッキ再生研磨仕上げ。東京都

油圧シリンダーロッドの両側面にセン ター加工。そして両センターを芯に縦筋摩耗 が無くなるまで表面を円筒研磨加工、また下 研磨加工で削った「-0.15mm分」以上に、硬質 クロムメッキを肉盛り、再度、円筒研削盤にて スタンダードサイズに仕上げる。 仕上がり寸法φ39.97〜95mm 最終仕上げは鏡面仕上げまで
産業用機械部品パーツメッキ加工履歴

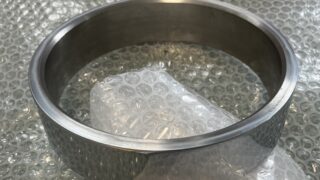
【硬質クロム&バフ】製作されたスリーブの外径に硬質クロムメッキを施しバフ仕上げを施す。神奈川県

表面の旋盤加工目をバフ研磨で消し、 硬質クロムメッキ20μm後、バフ仕上げと しました。 仕上がり寸法φ179.94〜φ179.90mm
産業用機械部品パーツメッキ加工履歴

【再生加工】ピストンロッドのメッキ再生研磨仕上げ。岡山県

旋盤にてロッドの両側面にセンター 加工。そして両センターを芯に円筒研削盤 で傷や摩耗が無くなるまで下研磨加工。 下研磨で削った「-0.15mm」分以上に 硬質クロムメッキを肉盛り、再度、円筒 研磨機で仕上げ研磨を行う。 仕上がり寸法φ59.97〜φ59.94mm 最終仕上げはサイザル仕上げまで。
産業用機械部品パーツメッキ加工履歴

【再生加工】ピストンロッドのメッキ再生研磨仕上げ。岡山県

旋盤にてロッドの両側面にセンター 加工。そして両センターを芯に円筒研削盤 で傷や摩耗が無くなるまで下研磨加工。 深い傷は、スポット溶接にて埋める。 下研磨で削った「-0.2mm」分以上に 硬質クロムメッキを肉盛り、再度、円筒 研磨機で仕上げ研磨を行う。 仕上がり寸法φ60〜φ59.95mm 最終仕上げはサイザル仕上げまで
タイトルとURLをコピーしました