バイクパーツメッキ加工履歴

バイクパーツメッキ加工履歴

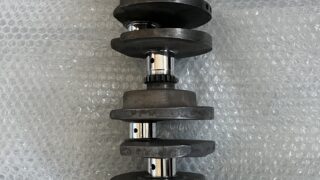
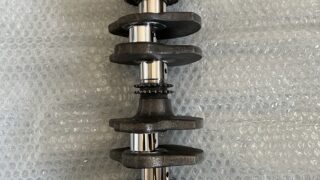
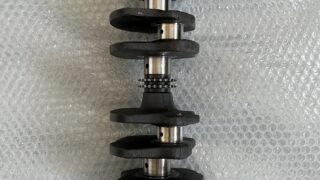
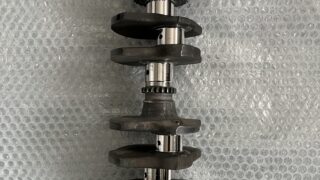
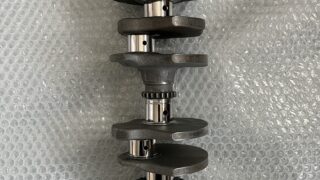
【CBX400F クランクシャフト 】当店のリンク品ご購入ありがとうございます。大阪府

1番ピン及びオイルシール部以外は、寸法の 痩せはありませんでしたのでラッピング仕上 げのみ。1番ピン及びシール部は硬質クロム 厚盛り後、研磨仕上げ。 1番ピン仕上げ寸法はφ29.995±0.005 シール部仕上げ寸法φ30 0〜-0.01 硬質クロムメッキを施された表面硬度は、 HV800以上を示します。
バイクパーツメッキ加工履歴
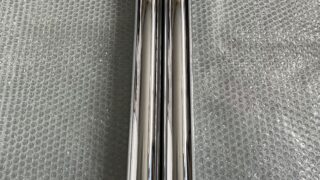
【再生加工】ボスボス インナーチューブのメッキ再生研磨仕上げ。愛知県

インナーチューブのトップボルトが嵌る 内ネジに研磨用の治具をネジ込み、旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にて摩耗が 無くなるまで真円に下研磨加工、また下研磨 で削った-0.5〜-0.6mm以上に硬質クロム めっきを肉盛り、再度、円筒研削盤で仕上げ 研磨を行う。仕上がり寸法φ50.77〜φ50.75mm 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

【再生加工】CBX550F クランクシャフトの3番ピンを硬質クロム肉盛り研磨仕上げ。鹿児島県

0.6mmの振れを油圧プレス機で伸ばし ます。±0.005まで戻します。そして クランク研削盤にてクランクシャフト の両端軸受部をチャッキングし、 2番ピンの芯で3番ピンを真円に下研磨加工。 下研磨で削った「-1mm」分以上に硬質 クロームメッキを肉盛り、再度仕上げ研磨 加工で御客様指定寸法サイズに仕上げる。 φ31.990±0.005 硬質クロームメッキを施された表面硬度は、 HV850以上を示す。 仕上げは全ヶ所ラッピング仕上げまで
バイクパーツメッキ加工履歴

【再生加工】CBR400F クランクシャフトの2番3番ピンを硬質クロム肉盛り研磨仕上げ。兵庫県

2番ピンと同じ高さの3番目ピンで 芯をだし、そしてその芯で2番ピンをアンダー カット、またアンダーカットで削った 「-0.5〜-0.6mm」分以上に硬質クロームメッキで 肉盛り、再度、3番ピンの芯で2番ピンをSTD サイズに仕上げ研磨加工。 仕上がり寸法φ29.995±0.005 2番ピンが完成すると、今度は2番ピンで芯を だし、そしてその芯で3番ピンをアンダー カット、またアンダーカットで削った 「-0.6mm」分以上に硬質クロームメッキで 肉盛り、再度、2番ピンの芯で3番ピンをSTD サイズに仕上げ研磨加工。 仕上がり寸法φ29.995±0.005 耐摩耗性の向上として全ヶ所ラッピング仕上げ まで
バイクパーツメッキ加工履歴

【研磨加工】CBR400F クランクシャフトの4番ジャーナルをメタルに合わせて研磨仕上げ。千葉県

メタルに合わせて研磨加工。</span> <span class="red-under">先ず、円筒研削盤にて勾配を合わせたの後、 4番ジャーナルを0.011ほど研磨します。 仕上がり寸法φ31.790±0.005
バイクパーツメッキ加工履歴

【再生加工】CBX125F インナーチューブのメッキ再生研磨仕上げ。大阪府

CBX125Fのインナーチューブはトップの 方に三叉が嵌るCクリップ溝があるのでメッキ 厚を考慮し旋盤でCクリップ溝を切り込んでおく。 そしてインナーチューブのトップボルトが嵌る 内ネジに研磨用の治具をネジ込み、旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にて深いサビ が無くなるまで真円に下研磨加工、また下研磨 で削った「部分的に-0.25mm 他は-0.5mm」 以上に硬質クロムメッキを肉盛り、再度、円筒 研削盤で仕上げ研磨を行う。 仕上がり寸法φ29.96〜φ29.94mm. 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

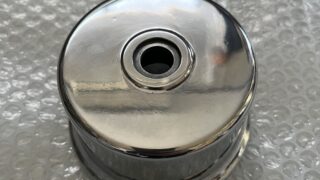
【鏡面仕上げ】Kawasaki Z ブロバイカバーをバフ研摩仕上げ。福岡県

回転するイエローサイザルバフに 固形白棒や青棒(酸化アルミナや酸化クロム) を擦り付けブロバイカバーを磨き上げ鏡面仕 上げにします
バイクパーツメッキ加工履歴

【再生加工】CBX400F クランクシャフトの4番ピンを硬質クロム肉盛り研磨仕上げ。大阪府

クランクシャフトの1番ピンの芯で4番 ピンの摩耗痕が無くなるまで真円に下研磨 加工する。そして下研磨で削った「-0.3mm」 分以上に硬質クロームメッキを肉盛り、再度 下研磨と同様の方法でスタンダードサイズに 研磨加工。仕上がり寸法φ29.995±0.005 肉盛り後の表面硬度HV800以上です。 完成後は全ヶ所ラッピング仕上げまで
バイクパーツメッキ加工履歴

【曲がり修正】ビボットシャフトの曲がり修正。静岡県

ビボットシャフトの両端をVブロックに乗せ 振れを確認。曲がり修正をする際は、 Vブロックとビボットシャフトの間に銅板を 敷き、またプレスで押す部分にも銅板を敷き ます。曲がりが大きい場合は一気に0.05以内 まで伸ばします。0.05以内からは微調整しな がら曲がりを伸ばします。 最終的な振れ0.2→±0.005
バイクパーツメッキ加工履歴

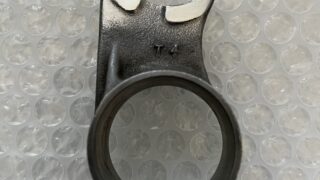
【再生加工】Kawasaki KH400 シフトフォークのギヤ入替接触部を硬質クロム肉盛りバフ仕上げ。愛知県

摩耗している低いところに合わせて グラインダー研磨にて高さを合わせる。 削った分は、硬質クロムめっきで「0.25mm」 以上肉盛り、再度、バフ研磨にて規定値に 高さをあわせ仕上げる。 厚み5mm 0〜-0.05mm
タイトルとURLをコピーしました