バイクパーツメッキ加工履歴

バイクパーツメッキ加工履歴

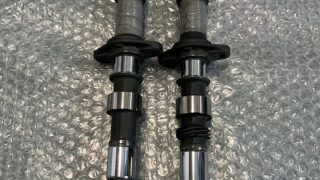
【再生加工】CBX550F カムシャフトのジャーナル部を硬質クロム肉盛り研磨仕上げ。兵庫県

旋盤にカムシャフトを乗せ研磨加工用の センターを両側面に60度にて加工を行う。 次に、そのセンターを利用し円筒研削盤で 摩耗が無くなるまで真円に下研磨加工、 また下研磨で削った「-0.2mm」分以上に 硬質クロムメッキを肉盛り、再度、円筒研削 盤にてスタンダードサイズに仕上げ研磨を行う。 仕上がり寸法φ22.99〜φ22.97mm 仕上がり寸法3番φ22.95〜φ22.93 最終仕上げは、全箇所ラッピング仕上げ
バイクパーツメッキ加工履歴

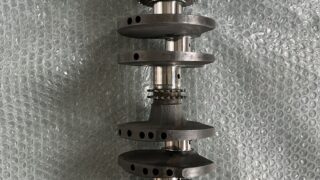
【再生加工】CBR400F クランクシャフトのオイルシール部を硬質クロム肉盛り研磨仕上げ。福岡県

磨耗や錆びているオイルシール部を円筒 研削盤で下研磨加工、また下研磨で削った -1mm以上に硬質クロムメッキを肉盛り、再度、 円筒研削盤で仕上げ研磨を行う。φ29.99mm 最終仕上げは全ヶ所ラッピング仕上げ
バイクパーツメッキ加工履歴

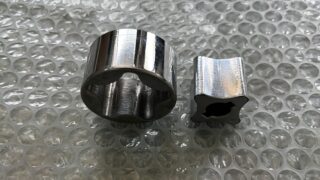
【硬質クロム肉盛り】コロイド式オイルポンプの内部部品をオーバサイズにしました。山梨県

バフ研磨で表面を整える。 そして硬質クロムメッキを40μm〜50μm 以上肉盛りバフ研磨で寸法調整しました。 インナー外径φ29.80mm アウター外径φ40.60mm
バイクパーツメッキ加工履歴

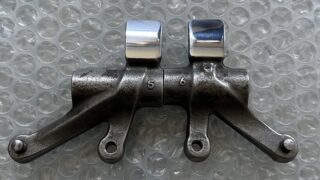
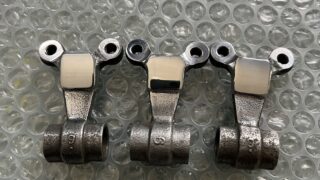
【再生加工】SUZUKI グース350 ロッカーアームのスリッパー面をメッキ再生バフ仕上げ。鳥取県

ロッカーアーム、スリッパー面の旧メッキ 層を電気分解によるメッキ剥離。また剥離後は、 スリッパー面の表面をバフ研磨で整える。 そしてサージェント浴にて「60μm 90μm」 硬質クロムメッキ肉盛り、仕上げはバフ研摩で 仕上げる
バイクパーツメッキ加工履歴

【再生加工】Z1000J インナーチューブのメッキ再生研磨仕上げ。福岡県

曲がっているインナーチューブを 油圧プレス機で伸ばします。 そして振れがない事を確認しインナーチュ ーブの側面に両センター加工、そして両 センターを芯に円筒研削盤にて下研磨加工、 下研磨で削った-0.3mm分は、硬質クローム メッキで肉盛り、再度、円筒研削盤でSTD サイズに仕上げ研磨を行う。 仕上げ寸法φ37.94〜φ37.91 最終的な振れ±0.01
バイクパーツメッキ加工履歴

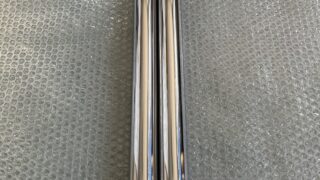
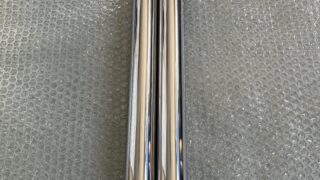
【再生加工】 インナーチューブのメッキ再生研磨仕上げ。福岡県

このインナーチューブは内ネジがない正立タイプインナーチューブですので治具製作から行います。 そして両端からボルトで治具で挟み込み 旋盤にて両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った-0.4mm以上に硬質クロムめっきを 肉盛り、再度、円筒研削盤で仕上げ研磨を行う。仕上がり寸法φ38.45〜φ38.43 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

【再生加工】 センターシャフトのメッキ再生研磨仕上げ。愛知県

センターシャフトの側面に旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った-0.35mm以上に硬質クロムめっきを 肉盛り、再度、円筒研削盤で仕上げ研磨を行う。仕上がり寸法φ13.97〜φ13.99 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

【再生加工】CBX400F ロッカーアームのスリッパー面をメッキ再生バフ仕上げ。愛媛県

ロッカーアームスリッパー面の旧メッキ 層を電気分解によるメッキ剥離。また剥離後は、 スリッパー面の表面をバフ研磨で整える。 そしてサージェント浴にて「60μm×2 90μm」 硬質クロムメッキ肉盛り、仕上げはバフ研摩 で仕上げる
バイクパーツメッキ加工履歴

【再生加工】 インナーチューブのメッキ再生研磨仕上げ。愛知県

インナーチューブのトップボルトが嵌る 内ネジに研磨用の治具をネジ込み、旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った-0.4mm以上に硬質クロムめっきを 肉盛り、再度、円筒研削盤で仕上げ研磨を行う。仕上がり寸法φ34.95〜φ34.92 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

【再生加工】CB125JK インナーチューブのメッキ再生研磨仕上げ。福井県

曲がっているインナーチューブを 油圧プレス機で伸ばします。 そして振れがない事を確認しインナーチュ ーブの側面に両センター加工、そして両 センターを芯に円筒研削盤にて下研磨加工、 下研磨で削った-0.5mm分は、硬質クローム メッキで肉盛り、再度、円筒研削盤でSTD サイズに仕上げ研磨を行う。 仕上げ寸法φ31 -0.03〜-0.05 最終的な振れ±0.01
タイトルとURLをコピーしました