加工履歴

その他加工履歴

【硬質クロム+バフ】部品の表面を硬質クロムメッキバフ仕上げ。福岡県

メッキ前に部品の 表面をバフ研摩する。 そして硬質クロムメッキを50μm以上施し、 更にバフ研摩を施します。
バイクパーツメッキ加工履歴

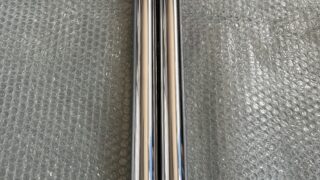
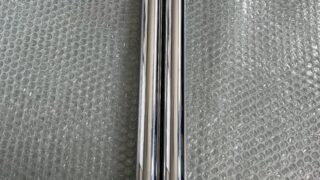
【再生加工】Z1000J インナーチューブのメッキ再生研磨仕上げ。福岡県

曲がっているインナーチューブを 油圧プレス機で伸ばします。 そして振れがない事を確認しインナーチュ ーブの側面に両センター加工、そして両 センターを芯に円筒研削盤にて下研磨加工、 下研磨で削った-0.3mm分は、硬質クローム メッキで肉盛り、再度、円筒研削盤でSTD サイズに仕上げ研磨を行う。 仕上げ寸法φ37.94〜φ37.91 最終的な振れ±0.01
バイクパーツメッキ加工履歴

【再生加工】 インナーチューブのメッキ再生研磨仕上げ。福岡県

このインナーチューブは内ネジがない正立タイプインナーチューブですので治具製作から行います。 そして両端からボルトで治具で挟み込み 旋盤にて両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った-0.4mm以上に硬質クロムめっきを 肉盛り、再度、円筒研削盤で仕上げ研磨を行う。仕上がり寸法φ38.45〜φ38.43 最終仕上げは鏡面サイザル仕上げまで
産業用機械部品パーツメッキ加工履歴

【再生加工】油圧シリンダーロッドのメッキ再生研磨仕上げ。兵庫県

油圧プレス機にて 曲がりを伸ばします。 そして油圧シリンダーロッドの両側面にセン ター加工。そして両センターを芯に小傷や 縦筋摩耗が無くなるまで表面を円筒研磨加工、 また下研磨加工で削った「-0.2mm分」以上に、 硬質クロムメッキを肉盛り、再度、円筒研削盤 にてスタンダードサイズに仕上げる。 仕上がり寸法φ39.97〜95mm 最終仕上げは鏡面仕上げまで
バイクパーツメッキ加工履歴

【再生加工】 センターシャフトのメッキ再生研磨仕上げ。愛知県

センターシャフトの側面に旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った-0.35mm以上に硬質クロムめっきを 肉盛り、再度、円筒研削盤で仕上げ研磨を行う。仕上がり寸法φ13.97〜φ13.99 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

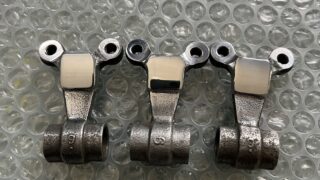
【再生加工】CBX400F ロッカーアームのスリッパー面をメッキ再生バフ仕上げ。愛媛県

ロッカーアームスリッパー面の旧メッキ 層を電気分解によるメッキ剥離。また剥離後は、 スリッパー面の表面をバフ研磨で整える。 そしてサージェント浴にて「60μm×2 90μm」 硬質クロムメッキ肉盛り、仕上げはバフ研摩 で仕上げる
バイクパーツメッキ加工履歴

【再生加工】 インナーチューブのメッキ再生研磨仕上げ。愛知県

インナーチューブのトップボルトが嵌る 内ネジに研磨用の治具をネジ込み、旋盤にて 両センター「面取り」を60度で加工。 その両センターを芯に円筒研削盤にてサビが 無くなるまで真円に下研磨加工、また下研磨 で削った-0.4mm以上に硬質クロムめっきを 肉盛り、再度、円筒研削盤で仕上げ研磨を行う。仕上がり寸法φ34.95〜φ34.92 最終仕上げは鏡面サイザル仕上げまで
バイクパーツメッキ加工履歴

【再生加工】CB125JK インナーチューブのメッキ再生研磨仕上げ。福井県

曲がっているインナーチューブを 油圧プレス機で伸ばします。 そして振れがない事を確認しインナーチュ ーブの側面に両センター加工、そして両 センターを芯に円筒研削盤にて下研磨加工、 下研磨で削った-0.5mm分は、硬質クローム メッキで肉盛り、再度、円筒研削盤でSTD サイズに仕上げ研磨を行う。 仕上げ寸法φ31 -0.03〜-0.05 最終的な振れ±0.01
バイクパーツメッキ加工履歴

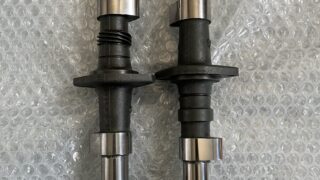
【ラッピング加工】Z400FX カムシャフトのカム山及びジャーナル部をラッピング仕上げ。佐賀県

軟素材布に油多めの酸化クロム油脂を 塗付けてジャーナル及びカム山部の全ヶ所を 磨け上げる。油脂を枯らす事なく磨き上げる ので寸法の変化はほぼありません
バイクパーツメッキ加工履歴

【ラッピング加工】Z400FX クランクシャフトのラッピング加工。佐賀県

軟素材布に油多めの酸化クロム油脂を 塗付けてジャーナル及びピン、シール部の 全ヶ所磨け上げる。油脂を枯らす事なく磨き 上げるので寸法の変化はほぼありません
タイトルとURLをコピーしました